大型减速电机铸铁壳体,为什么一上海运就先锈?宝星BX-308硬膜防锈油给答案
发布时间:
2026-11-18
2026 年是 “十五五” 开局之年,装备制造业出海节奏明显加快。大型减速电机作为港口机械、矿山设备、风电与冶金产线的核心传动件,正随整机大量出口东南亚、中东和欧洲。订单增加的同时,一个新问题被反复提起:陆上出厂检测全部合格,海运到港开箱却局部泛锈。
集装箱内昼夜温差大、凝露反复、盐雾随海风渗透,几十天的航程相当于一场持续的腐蚀测试。而减速电机的外壳,恰恰是最不适合 “裸奔” 的那类工件。
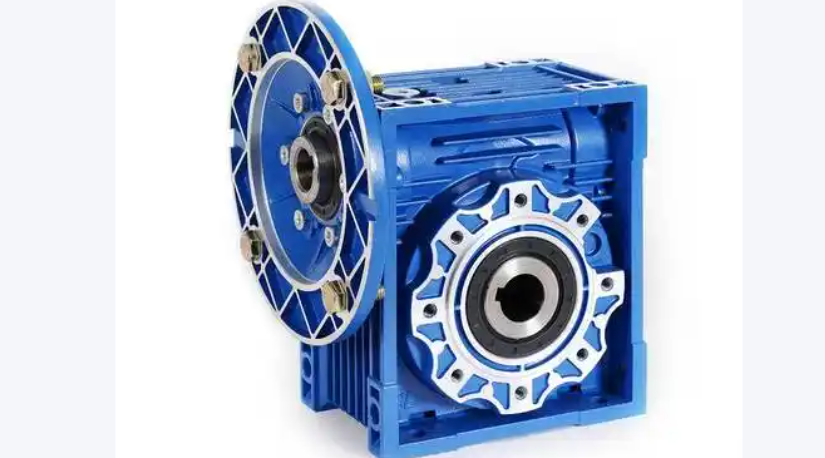
(图片来源:网络,侵删)
一、钢 / 铸铁外壳,难在哪
1. 铸铁本身就是 “多孔体质” 铸铁件表面存在石墨片、微孔和铸造粗糙度,油膜很难像在磨光钢板上那样均匀铺开。微孔里的残余水分与空气,会把防锈层从内部顶起来,形成典型 “点状起锈”。
2. 大件、曲面、盲孔,膜厚全靠手感 大型减速电机壳体体积大、端面多、油道与盲孔密集。刷涂时厚处积油流淌,薄处和棱角漏防;膜一厚,装配前还得洗,多一道工序、多一批溶剂。
3. 前道水分没走干净 水基清洗后残留的水,若防锈油不能快速分离水分,水就被封在油膜下面 —— 这是返锈最常见也最容易忽略的一条。
4. 硬膜的两难 要薄,才能不粘手、不影响配合面与外观验收;要够,才能在盐雾里撑过海运周期。普通防锈油往往只能二选一。
5. 出口的环保门槛 欧盟 RoHS、REACH 对铅、钡等重金属的限制越来越严,含重金属的防锈配方正在失去出口通行证。
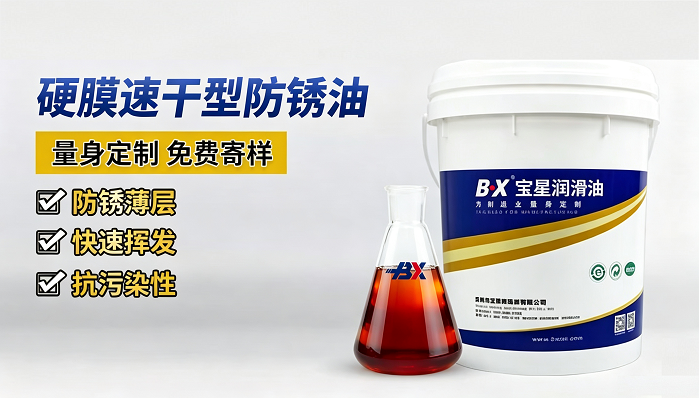
二、宝星的解法:BX-308/M(CR-205Y)-WY 硬膜防锈油
这是一款针对外观要求高、需要长期封存客户开发的溶剂型硬膜防锈油,落点正好在 “薄” 与 “久” 之间。
- 低粘度、强渗透:粘度适中,能钻进铸铁微孔与螺纹缝隙,把水汽赶出来再成膜。
- 膜薄而硬,不粘手:干膜厚度 >10 μm,快挥发、成膜后不发黏,装箱不粘包装、装配不粘手,外观件可直接验收。
- 盐雾与湿热双指标:中性盐雾 ≥12 h,湿热试验 ≥19 天,覆盖常规海运加口岸仓储的时间窗。
- 水分离性能:与工件表面残留水分快速分离,切断 “膜下锈”。
- 抗污染:可用于清洁度要求较高的金属防护场合,不引入颗粒与油泥。
- 环保合规:不含铅、钡等重金属,符合 SGS 环保要求。
- 工艺友好:浸涂、刷涂、喷涂均可
三、宝星能提供的,不只是一桶油
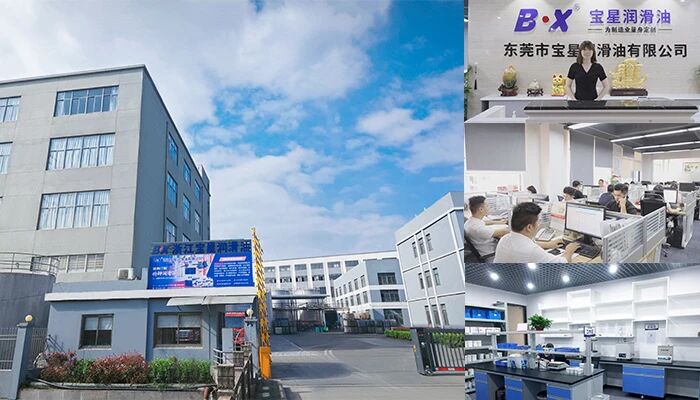
宝星深耕特种润滑领域21年,自有5大工厂,配置10万级洁净生产车间,研发+生产+销售一体!
从选型到量产,宝星提供的是整套防锈方案:先看工况(材质、表面粗糙度、清洗方式、海运周期、验收标准),再出样油;小批量试涂、按客户标准做盐雾与湿热验证;批量阶段保证批次一致性与稳定供货,出现锈蚀异常可回溯做失效分析。
对正在做国产替代的整机厂,这套流程的价值在于:不必拿整批出口订单去试错。
四、常见问答
Q1:铸铁外壳为什么比钢板更容易返锈?
铸铁表面有微孔和石墨组织,油膜难以连续覆盖,微孔内残水是主因。解法是低粘度、强渗透的油品,先渗入再成膜,而不是靠加厚。
Q2:硬膜防锈油会不会影响后续装配?
BX-308/M(CR-205Y)-WY膜厚 >10 μm 且不粘手,常规装配无需额外脱膜;若配合面有特殊清洁度要求,可按工艺局部擦拭。
Q3:大件壳体怎么涂才均匀?
推荐浸涂或喷涂,棱角、盲孔、螺纹处补刷;控制沥干时间,让溶剂充分挥发再装箱,避免封闭残留。
客服电话(微信同号)13790509928
#大型减速电机防锈 #铸铁壳体防锈油 #硬膜防锈油 #海运防锈 #金属防锈油 #低粘度渗透型防锈油 #电机外壳防锈 #减速机壳体锈蚀 #浸涂防锈工艺 #环保无重金属防锈油 #出口设备封存防锈 #防锈油 #宝星
相关新闻